Přesné ocelové odlitky
Prototypy
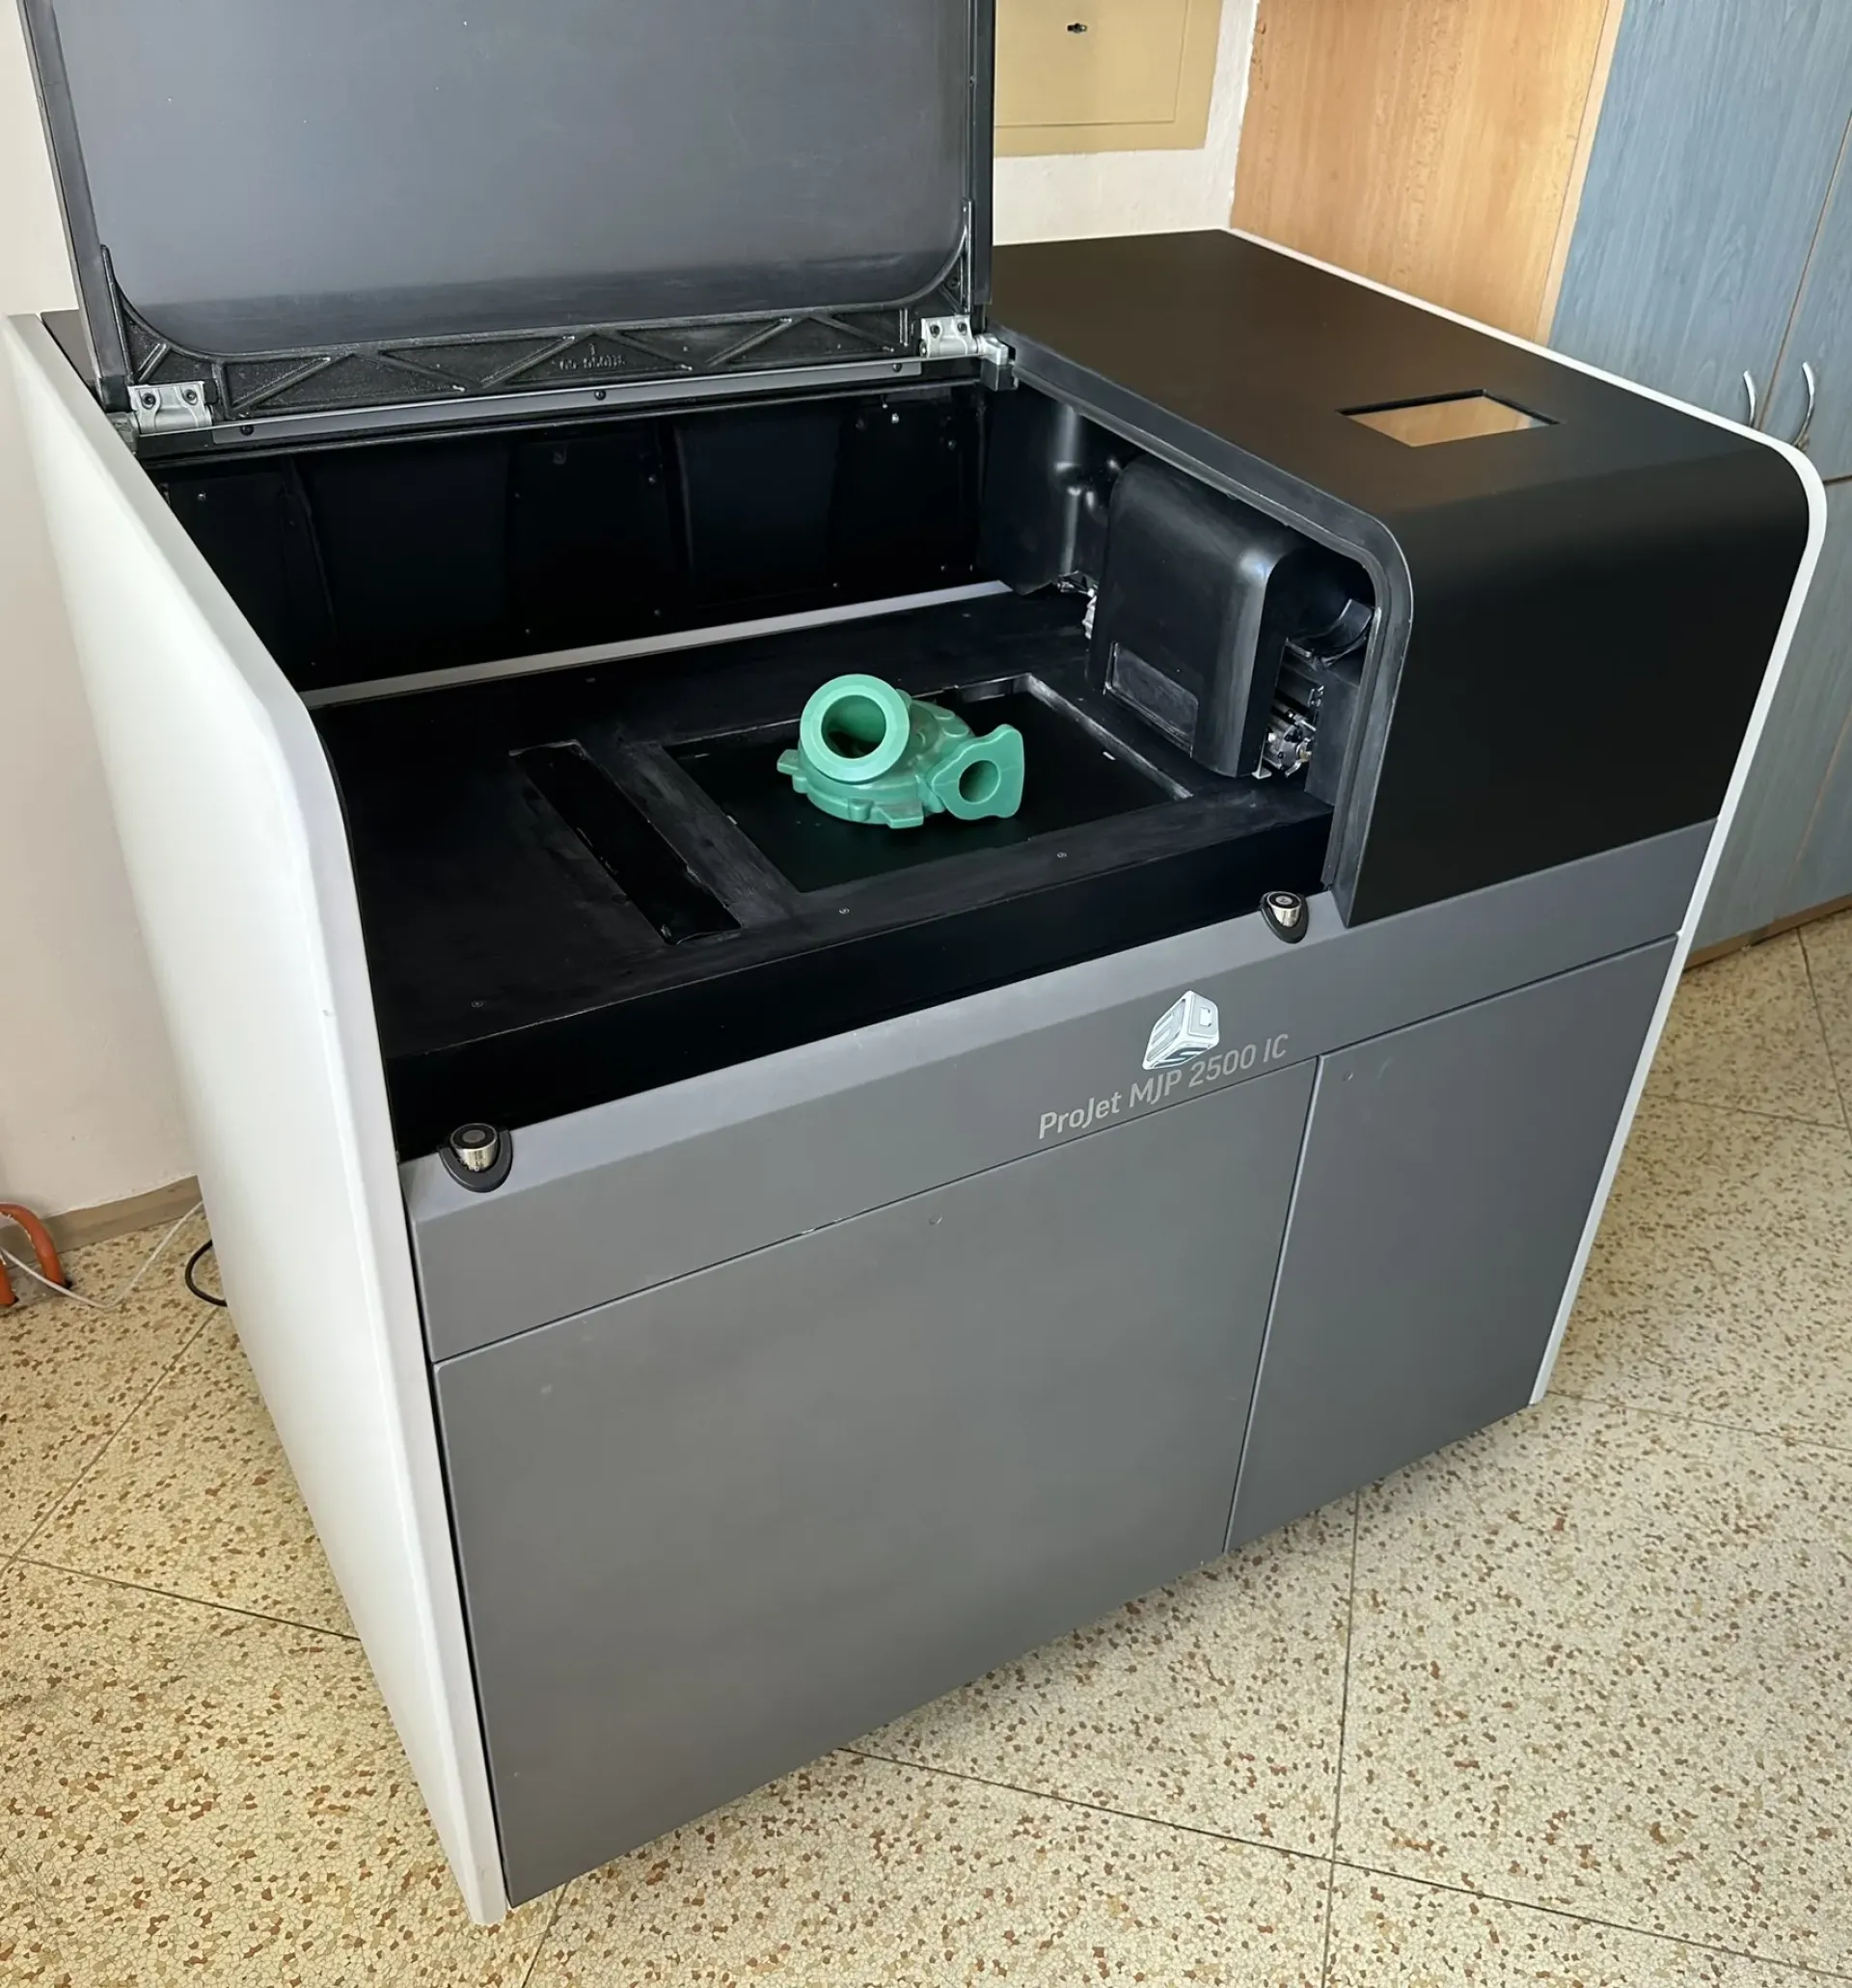
Tiskárna pro Rapid Prototyping proces
Tato inovativní technologie využívá metodu nanášení tekutého materiálu na tiskovou desku, umožňující tvorbu voskových modelů s výjimečnou tvarovou svobodou. Modely ze 100% vosku jsou hotové během několika hodin, ideální pro výrobu menších sérií, prototypů a unikátních dílů.
Podpůrný software
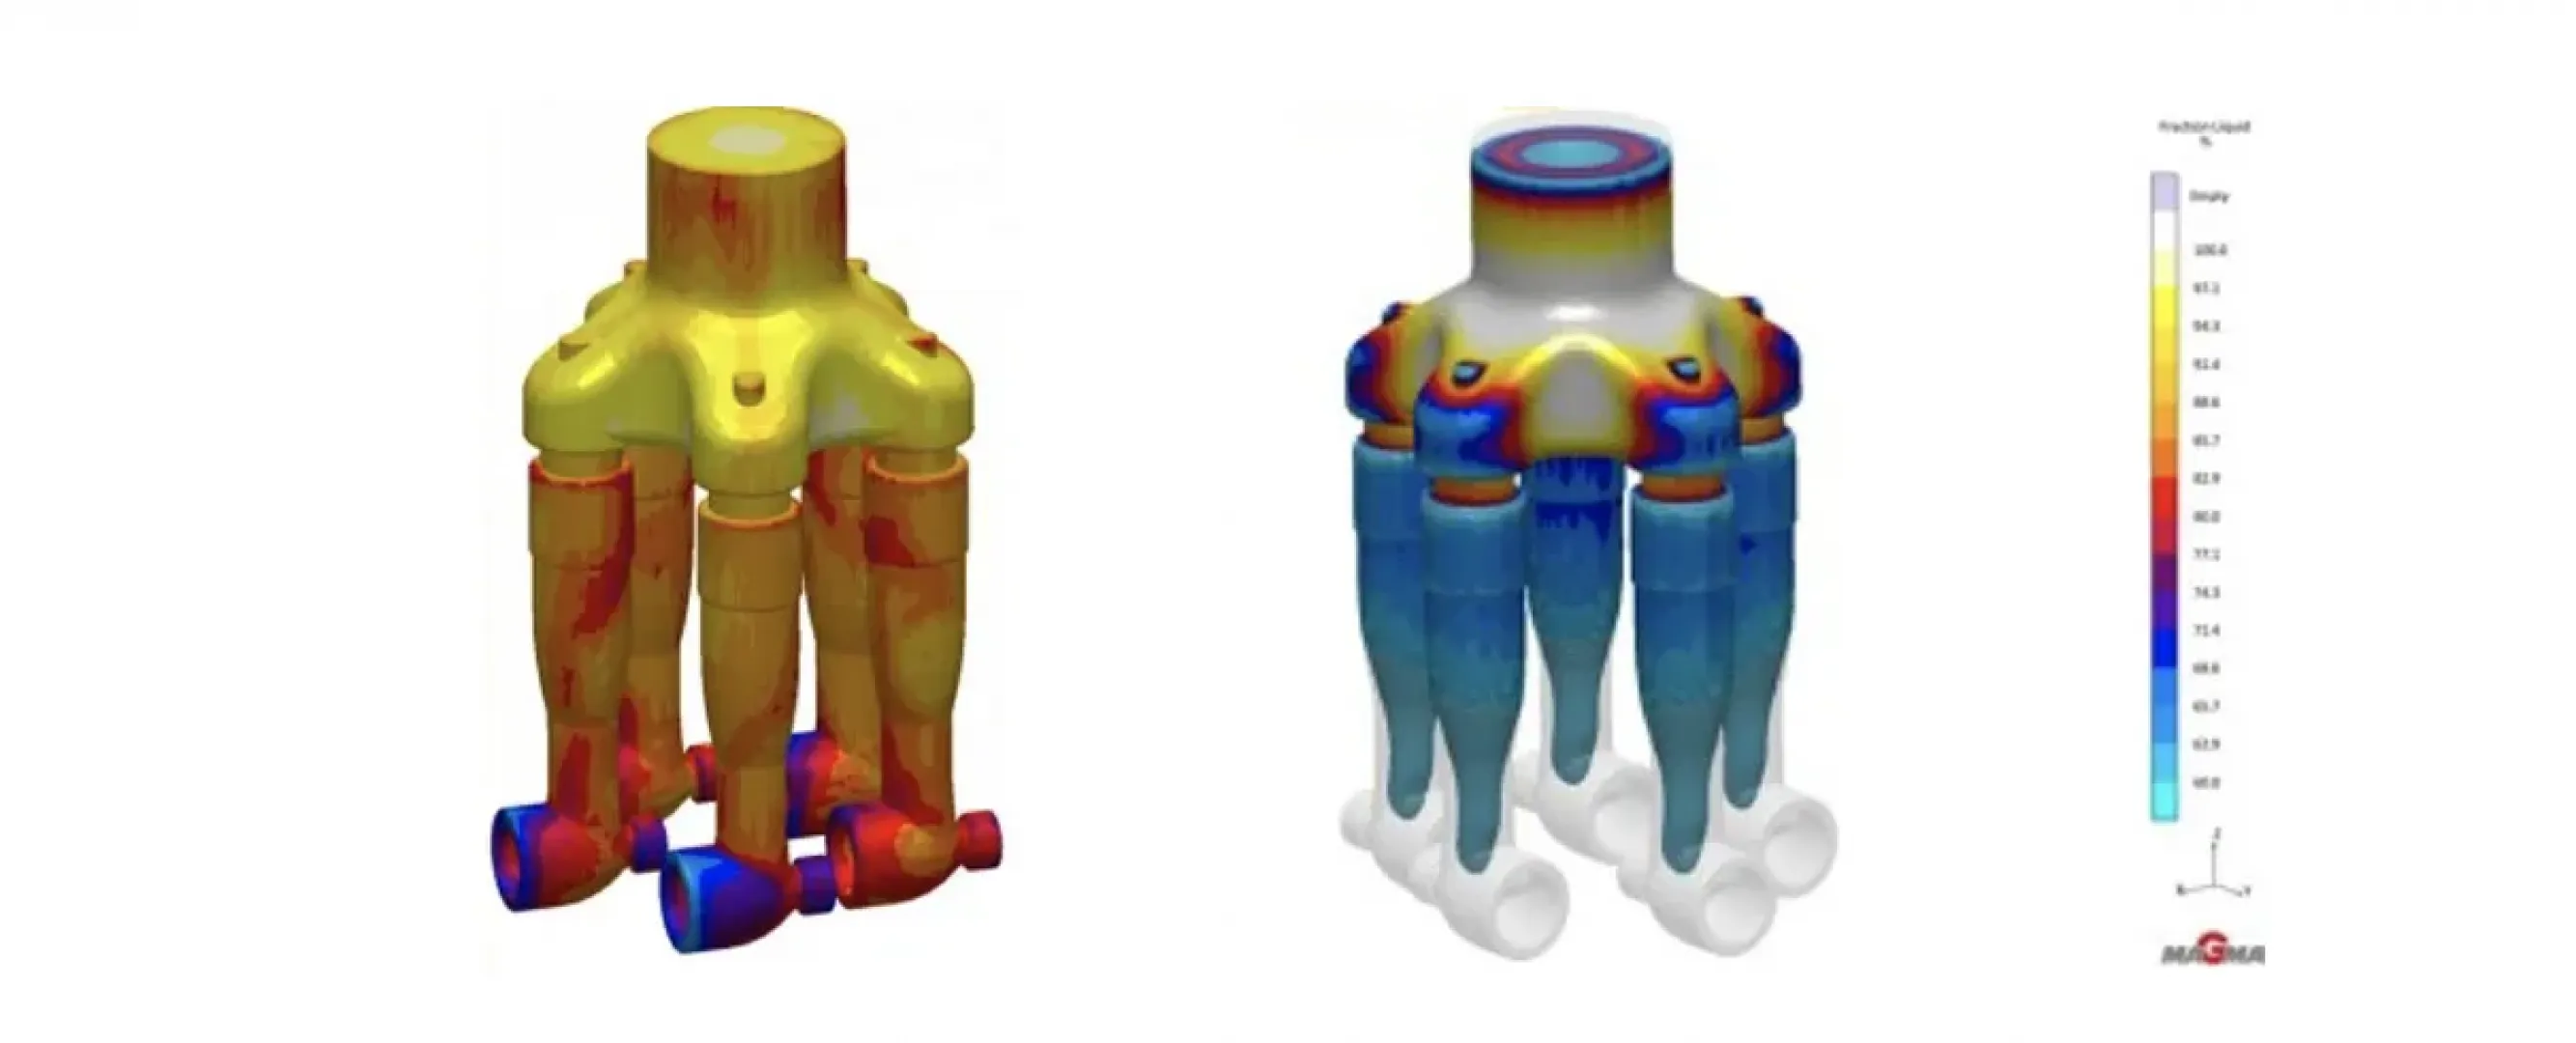
Nově nám s návrhem vtokové soustavy pomáhá simulační program Magmasoft. Tento software umožňuje nejen simulaci procesu odlévání a tuhnutí, ale také předpovídá možné vnitřní vady či nesourodé vměstky ve struktuře budoucího odlitku. Kromě toho optimalizuje celý proces lití podle zadaných kritérií, a to již v rané fázi technologické přípravy výroby, přímo v CAD datech na PC.
Technologie
Výhodou technologie přesného lití je možnost vyrábět tvarově složité součásti, které se blíží optimálnímu tvaru, a současně využívat materiály, které jsou těžko nebo zcela neobrobitelné.
Vodou rozpustná vyplavitelná jádra
Tuto technologii využíváme k vytváření složitých vnitřních otvorů a tvarů v odlitku, které nelze provést ve standardní kovové formě pro voskové modely.
Tato technologie ale vyžaduje zhotovení modelového zařízení i pro vstřikování vyplavitelných jader, přičemž na výrobu těchto jader používáme vosk REMET.

Tepelné zpracování
Ve spolupráci zajišťujeme základní tepelné zpracování odlitků:
- normalizační žíhání
- měkké žíhání
- rozpouštěcí žíhání dle požadavků zákazníka
- zušlechtění
- popouštění

Parametry odlitků
| Minimální hmotnost: | 0.001 kg |
| Maximální hmotnost: | 5 kg |
| Maximální rozměry: | 250 mm |
| Minimální tloušťka stěny: | 2 mm |
| Drsnost povrchu: | Ra = 6,3 (N9 dle DIN) |
| Rozměrové tolerance: | VDG P690 D1 |
Roční produkce slévárny: 200 tun odlitků ročně
| Dodací termíny: | 4 - 6 týdnů po zhotovení formy |
| Dodací termíny odlitků: | po dohodě (dle seriovosti, na kapacitních možnostech slévárny atd.) |
Délkové tolerance netolerovaných rozměrů (VDG P690)
Tabulka platí pro netolerované rozměry na výkrese a vychází z normy VDG P690, která obsahuje tolerance pro přesné lití. Polohu tolerančního pole vůči jmenovitému rozměru lze zvolit libovolně. Výhodné je rozložit toleranční pole rovnoměrně kolem jmenovitého rozměru.
| Jmenovitý rozměr (mm) | Třída přesnosti D1 | Třída přesnosti D2 |
|---|---|---|
| 0–6 | 0,30 | 0,24 |
| 6–10 | 0,36 | 0,28 |
| 10–18 | 0,44 | 0,34 |
| 18–30 | 0,52 | 0,40 |
| 30–50 | 0,80 | 0,62 |
| 50–80 | 0,90 | 0,74 |
| 80–120 | 1,10 | 0,88 |
| 120–180 | 1,60 | 1,30 |
| 180–250 | 2,40 | 1,90 |
| 250–315 | 2,60 | 2,20 |
Tabulku si můžete stáhnout také v PDF.
Formy a modely
Zpracováváme výkresovou dokumentaci pro odlitky, matečné modely, formy a pomocná zařízení. Pracujeme v 3D AutoCADu SolidWorks.
Ve spolupráci zajišťujeme výrobu složitých kovových matečných modelů a forem z oceli nebo duralu pomocí nejmodernějších technologií.

Materiály
Naše slévárna se zaměřuje na výrobu odlitků z austenitických ocelí. Na základě požadavků můžeme dodávat odlitky z různých ocelí podle norem ČSN a DIN, které jsou vhodné pro tavení v otevřených pecích.
K výrobě odlitků využíváme následující typy ocelí:
- uhlíkové
- nízko a středně legované
- korozivzdorné austenitické i martenzitické
- nástrojové
- žáruvzdorné

Seznam odlévaných materiálů
Přehled ocelí, které odléváme, s označením podle ČSN, číslem materiálu (W.Nr.) a značkou.
| Druh oceli | W.Nr. | Značka | ČSN |
|---|---|---|---|
| Uhlíková ocel | 1.0442 | GS200 | 422602 |
| Uhlíková ocel | 1.0619 | GS240 | 422643 |
| Uhlíková ocel | GS-52 | 422650 | |
| Uhlíková ocel | 1.1191 | GS-60 | 422660 |
| Uhlíková ocel | GS-62 | 422670 | |
| Uhlíková ocel | 422735 | ||
| Uhlíková ocel | 422819 | ||
| Uhlíková ocel | 422830 | ||
| Nízko a středně legovaná ocel | 16MnCr5 | 14220 | |
| Nízko a středně legovaná ocel | 50CrV4 | ||
| Nízko a středně legovaná ocel | 1.7243 | 18CrMo4 | 422842 |
| Nízko a středně legovaná ocel | 1.7231 | 42CrMo4 | 422843 |
| Nízko a středně legovaná ocel | 1.7218 | 25CrMo4 | |
| Nízko a středně legovaná ocel | 1.6511 | 36NiCrMo4 | |
| Nízko a středně legovaná ocel | 1.2842 | 90MnCrV8 | |
| Nízko a středně legovaná ocel | 1.6747 | 30NiCrMo16-6 | |
| Nízko a středně legovaná ocel | 1.7379 | 17CrMo9-10 | |
| Korozivzdorná martenzitická ocel | X10Cr13 | 422905 | |
| Korozivzdorná martenzitická ocel | GX20Cr14 | 422906 | |
| Korozivzdorná martenzitická ocel | 1.4116 | X50CrMoV15 | |
| Korozivzdorná martenzitická ocel | 1.4034 | X46Cr13 | 17029 |
| Korozivzdorná martenzitická ocel | 1.4059 | GX22CrNi17 | |
| Korozivzdorná martenzitická ocel | 1.4340 | GX40CrNi27-4 | |
| Korozivzdorná austenitická ocel | AISI 304 | ||
| Korozivzdorná austenitická ocel | AISI 316 | ||
| Korozivzdorná austenitická ocel | 1.4308 | GX5CrNi19-10 | |
| Korozivzdorná austenitická ocel | 1.4581 | GX5CrNiMoNb18-10 | |
| Korozivzdorná austenitická ocel | 1.4408 | GX6CrNiMo18-10 | |
| Korozivzdorná austenitická ocel | 422953 | ||
| Korozivzdorná austenitická ocel | 422993 | ||
| Nástrojová ocel | 60WCrV7 | 19733 | |
| Nástrojová ocel | 19436 | ||
| Nástrojová ocel | 19452 | ||
| Nástrojová ocel | 1.2067 | 100Cr6 | |
| Žáruvzdorná ocel | 1.4848 | X40CrNiSi25-20 | 422952 |
| Žáruvzdorná ocel | 1.4857 | X40NiCrSi35-25 | 422955 |
| Žáruvzdorná ocel | 2.4879 |
Podle potřeby odléváme i jiné druhy ocelí. Seznam si můžete stáhnout také v PDF.
Obrábění
Třískové obrábění
- Frézování
- Soustružení
- Vrtání
- Broušení
- CNC
Povrchové úpravy
- Zinkování
- Niklování
- Barvení
- Leštění
Obráběcí kapacity
| Název stroje | Technologie | Rozjezdy (mm) |
|---|---|---|
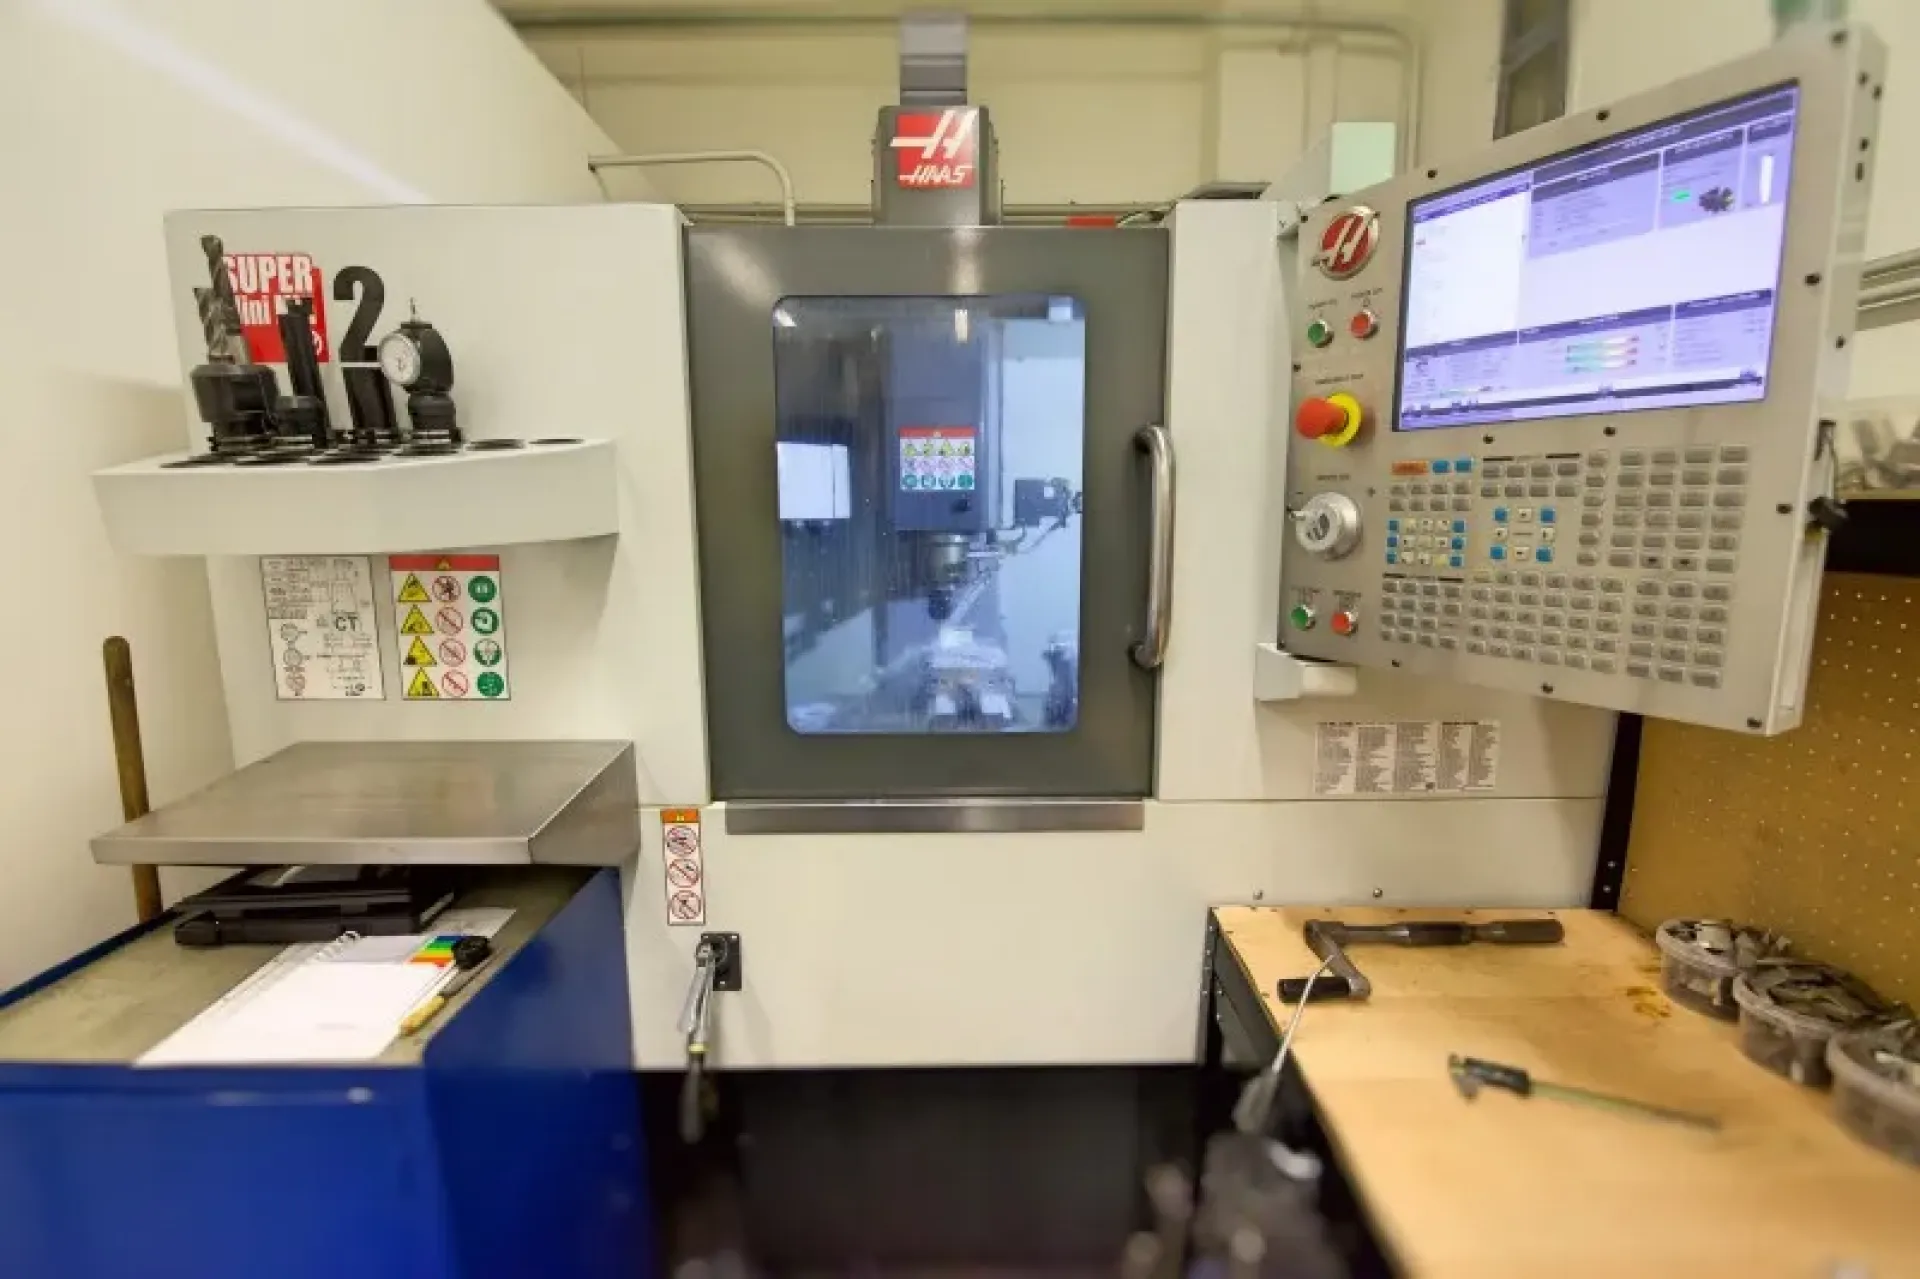
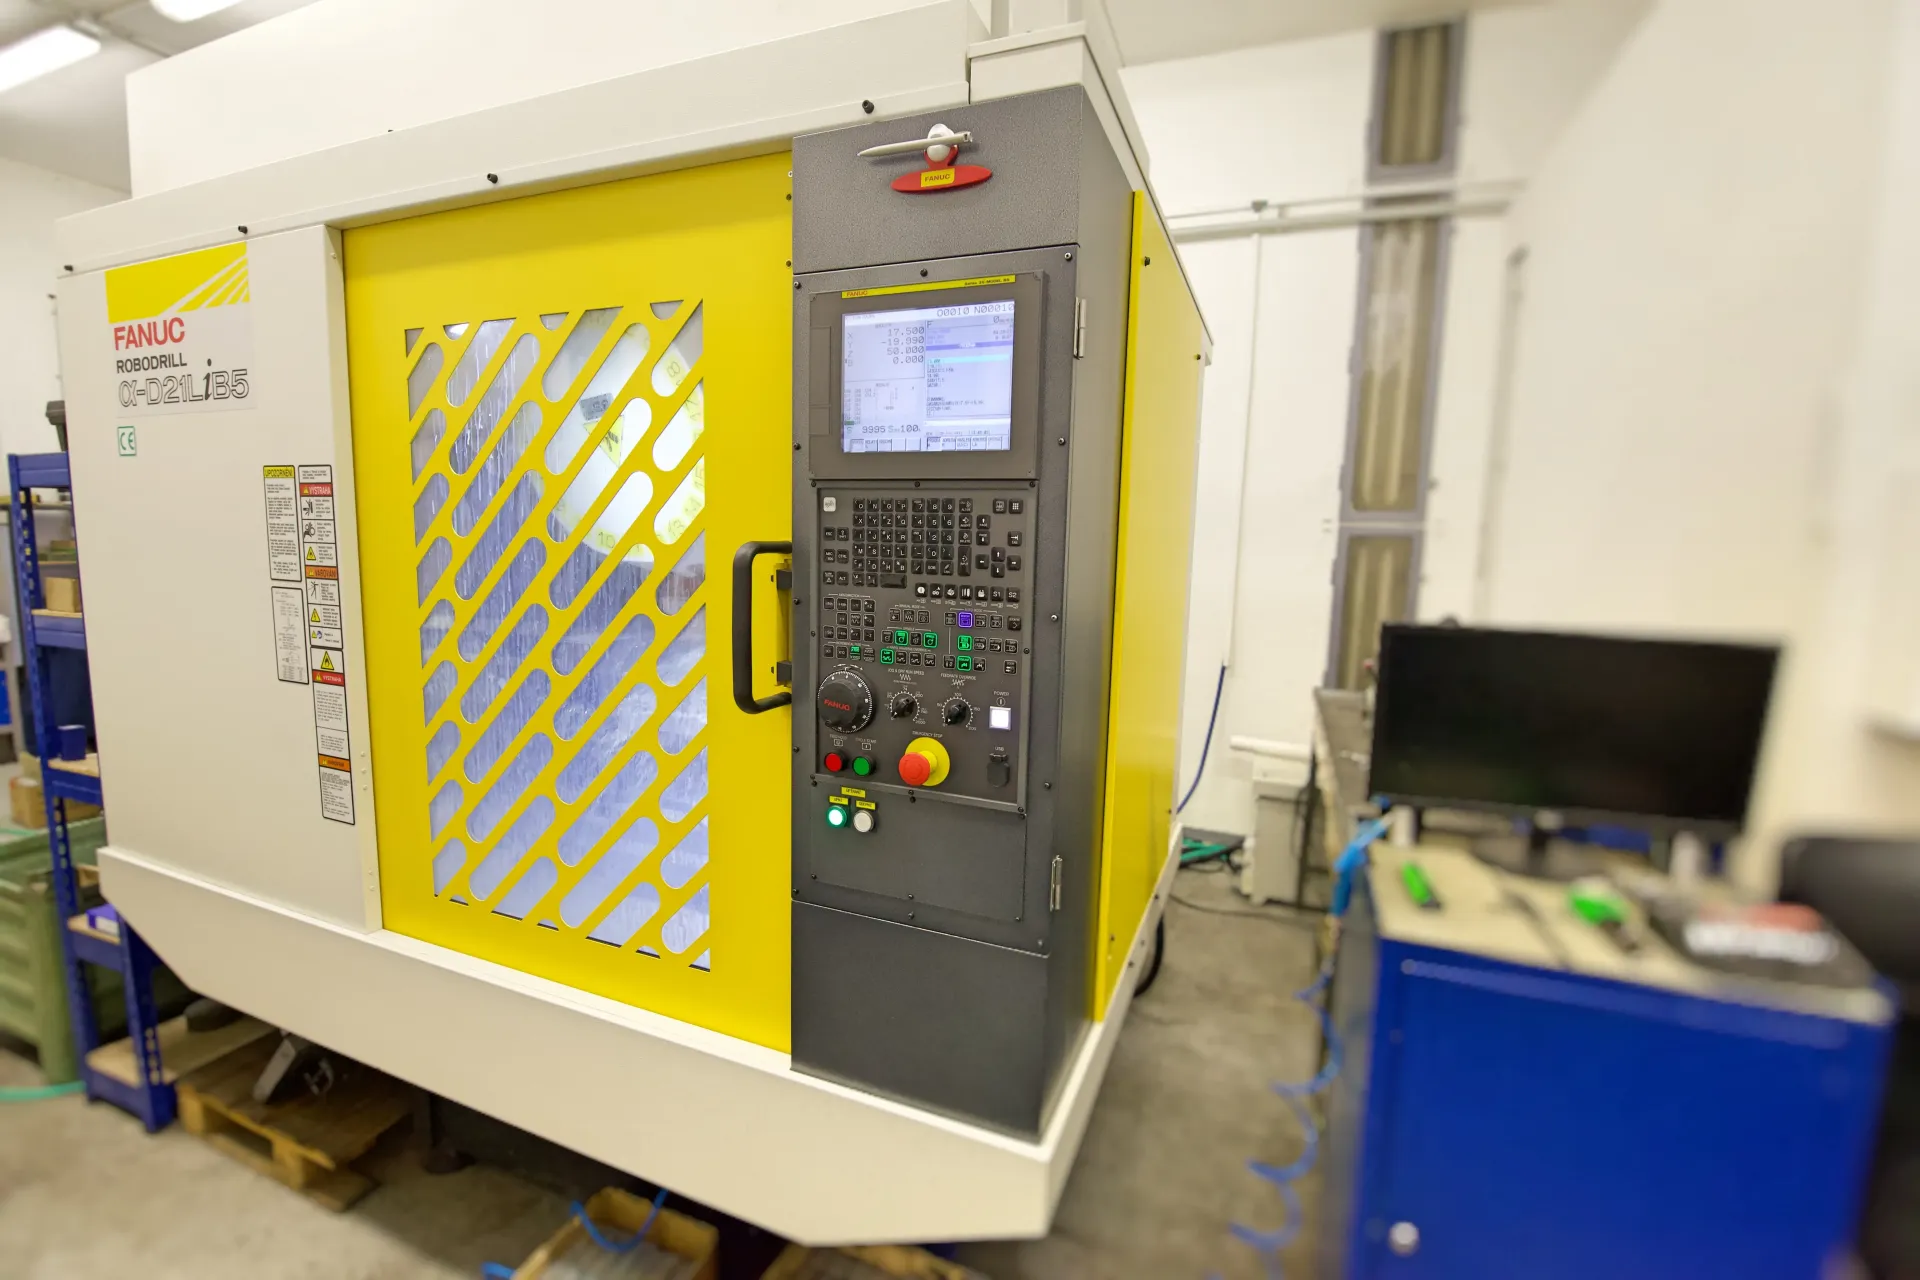
| Fanuc Robodrill D21LiB5 | Víceosé CNC frézování | 700x400x330 |
| Haas Super Minimill 2 | 3 osé CNC frézování | 500x400x300 |
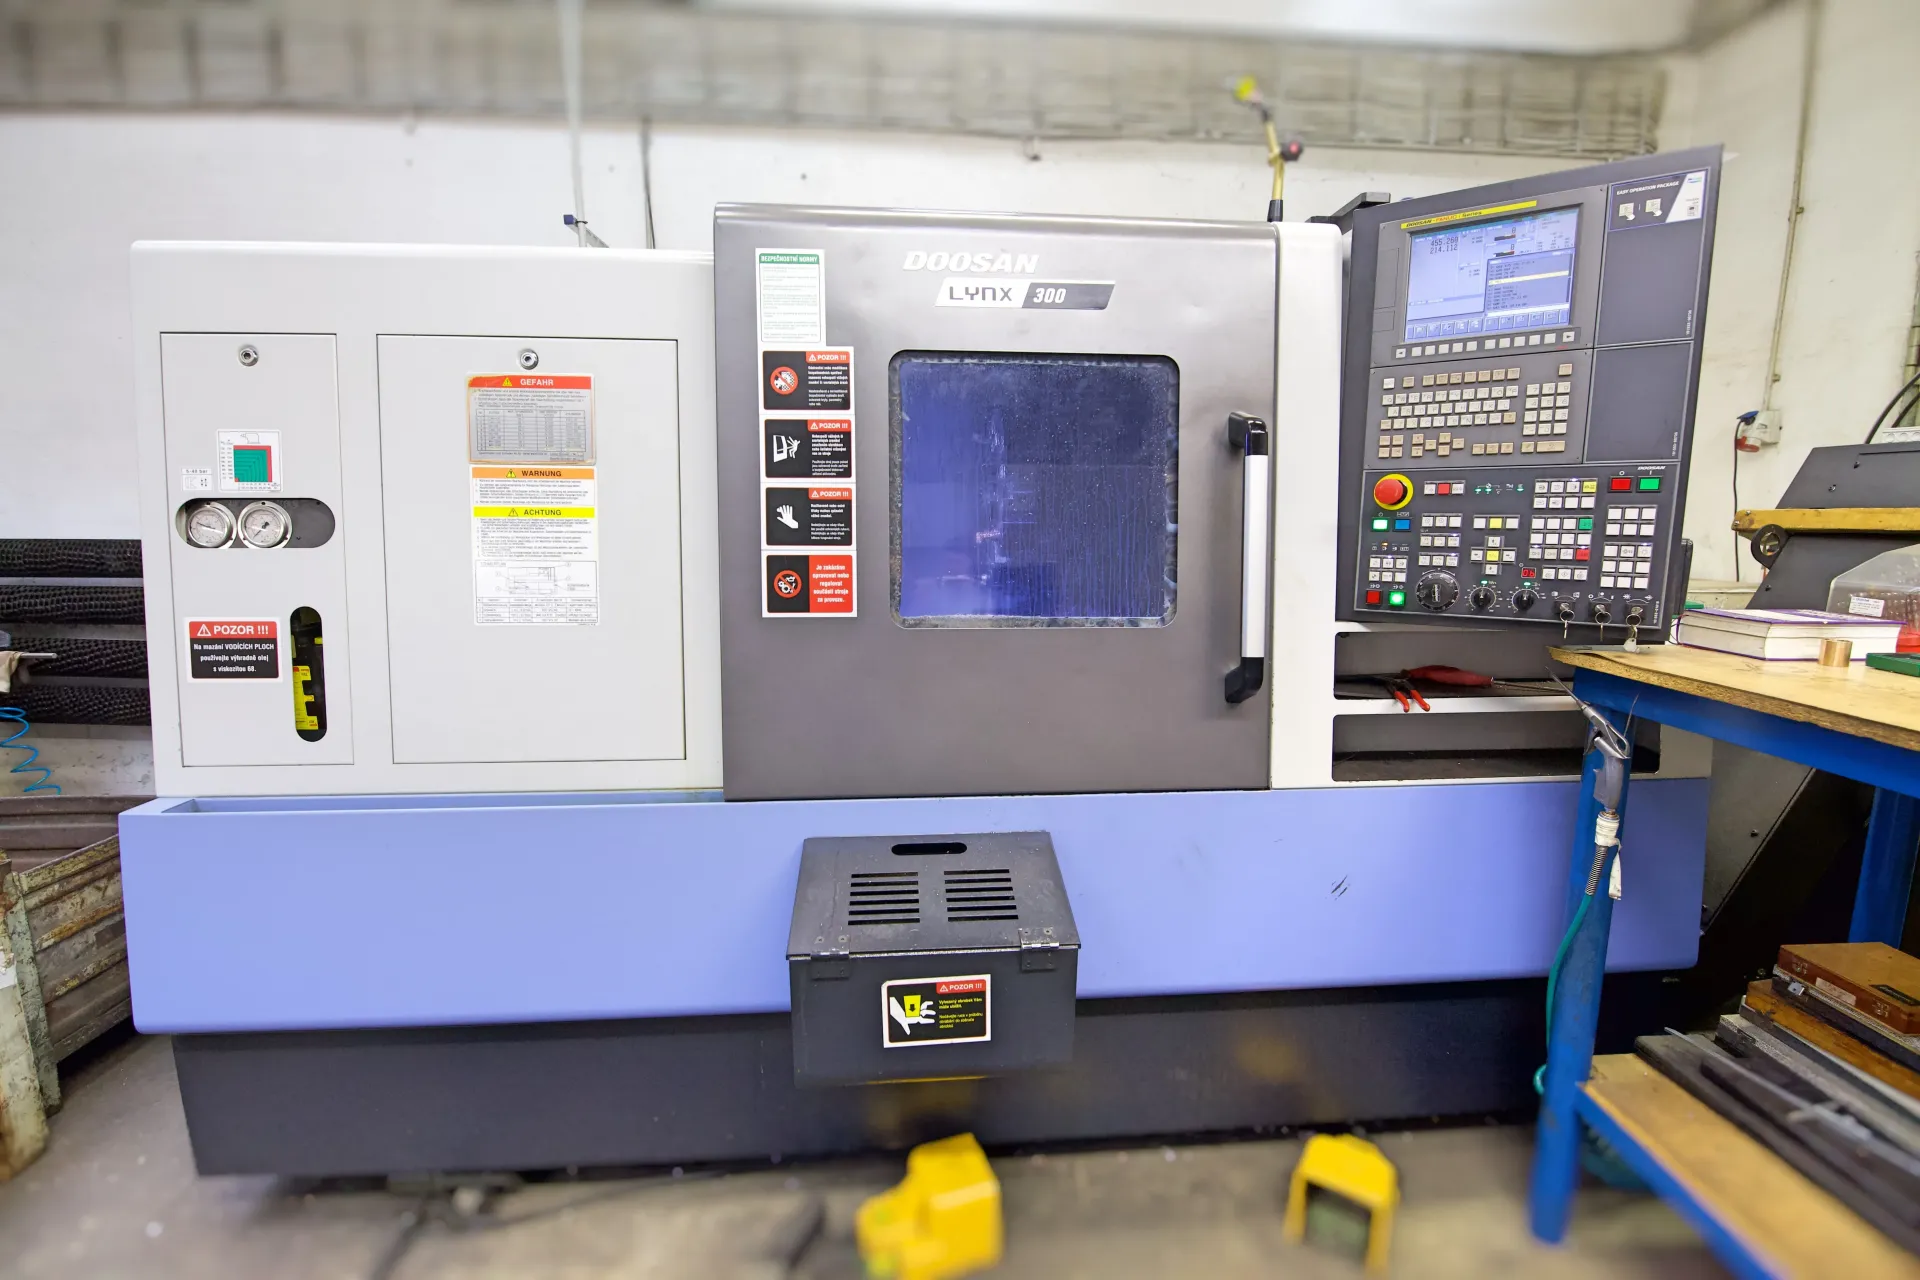
| Doosan Lynx 300 | CNC soustružení | Otočný průměr 450, délka 765 |
| Doosan Lynx 2100 LY | CNC soustružení | Otočný průměr 300, délka 300 |
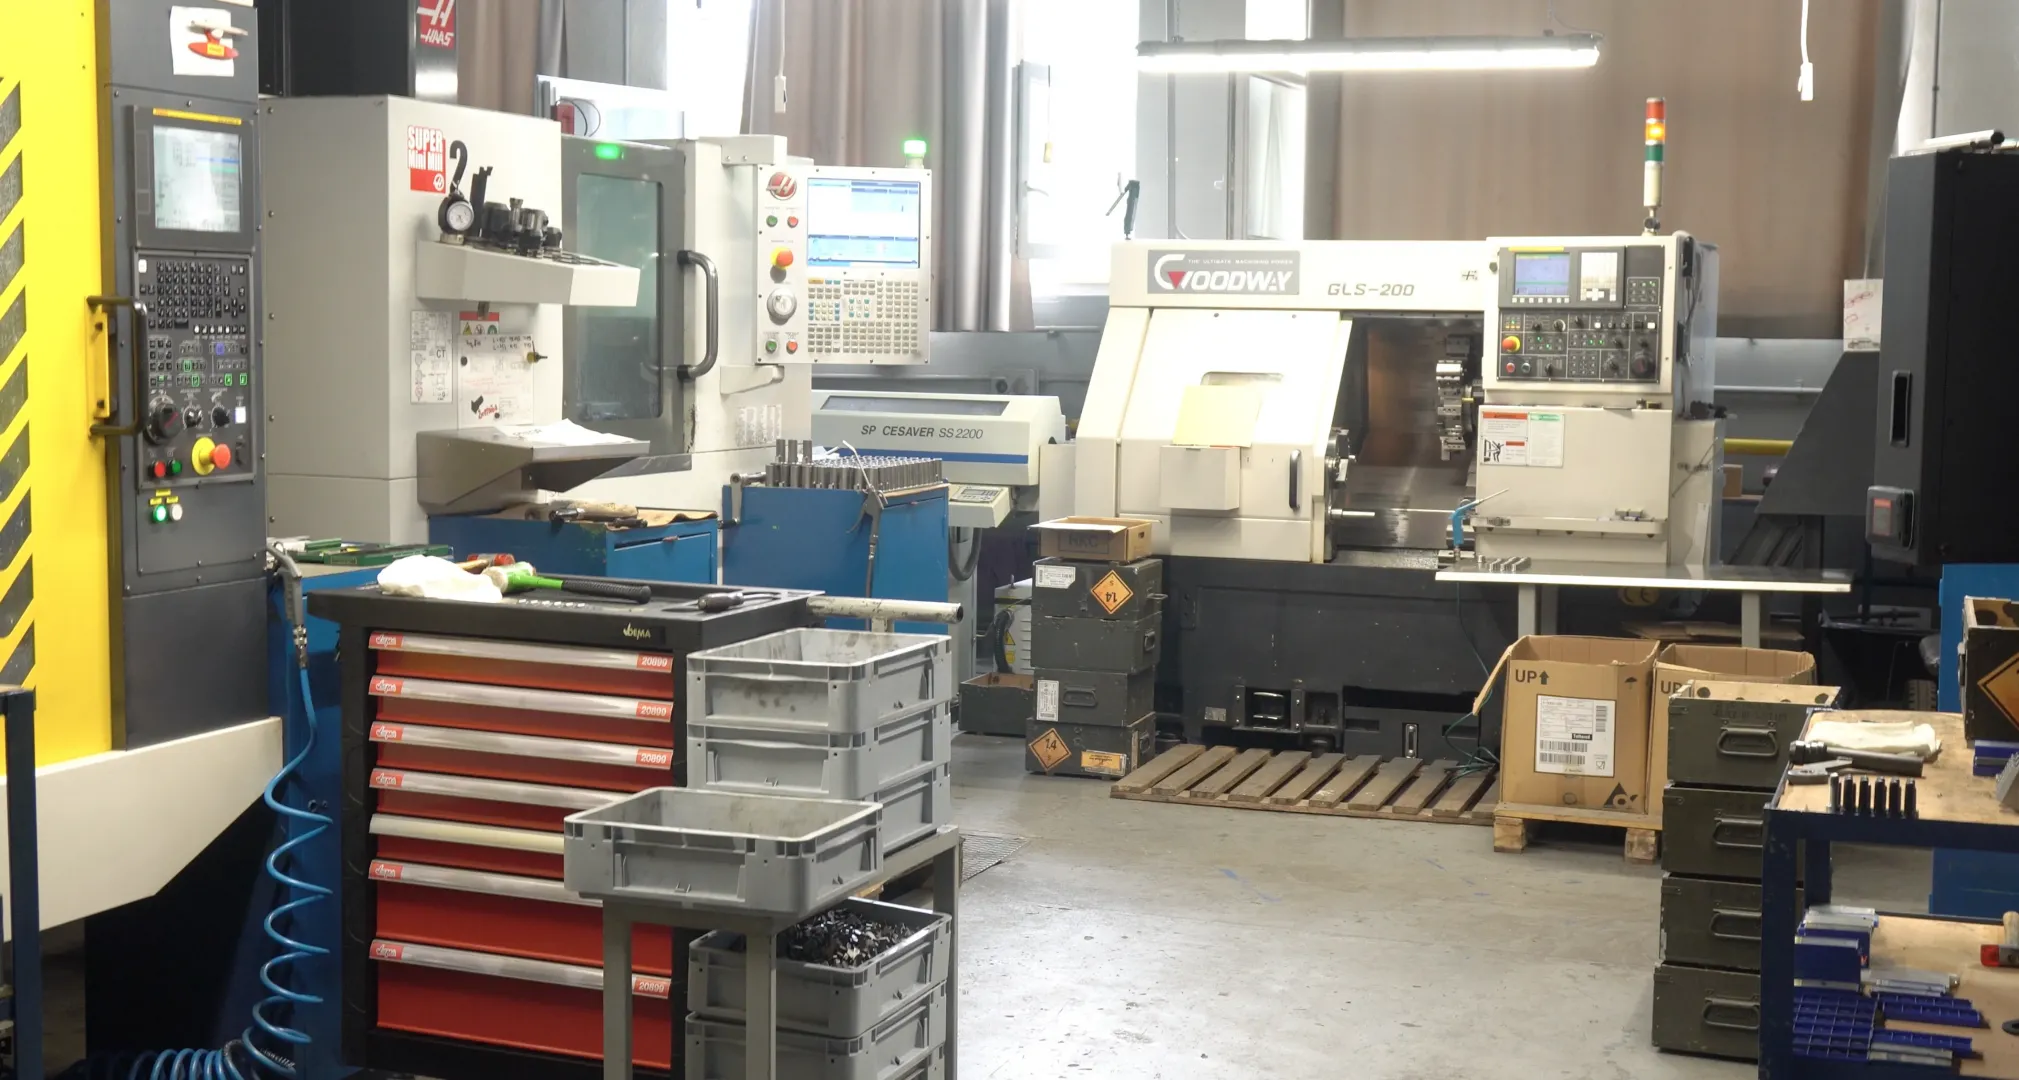
| Goodway GLS 200 | CNC soustružení | Otočný průměr 400, délka 500 |